


トン袋包装機は工業生産において重要な役割を果たしています。{0}ただし、実際に使用する際には、包装袋がしっかりと吊り下げられていない場合があります。これは袋の充填効率に影響を与えるだけでなく、その後の生産プロセスで問題を引き起こす可能性もあります。-以下では、この問題を引き起こすいくつかの一般的な要因と、それに対応する解決策について徹底的に説明します。
1. 誤操作やパラメータ設定の違い
新しい機器に対するオペレーターの習熟度は人によって異なるため、袋詰めプロセス中に操作に若干の違いが生じる可能性があります。
吊り下げ位置の調整のずれ: トンバッグのストラップが機器の吊り下げポイント (クロスブラケット、フックなど) と完全に揃っていない場合、材料の重力の影響により、力の分布が不均一になり、バッグが揺れたり、落下したりすることがあります。走行中はできるだけバッグの中心位置を調整することをお勧めします。
2. 不十分なクランプ力調整: 高度に自動化された一部の包装機には、空気圧クランプ装置が装備されています。設定空気圧が低すぎたり、シリンダのストロークが適正位置に達しない場合、ストラップのクランプ力が不足します。オペレーターは、コントロール パネルから空気圧を再調整したり、機械的な限界位置を確認したりできます。-
II.機器コンポーネントの磨耗と経年劣化
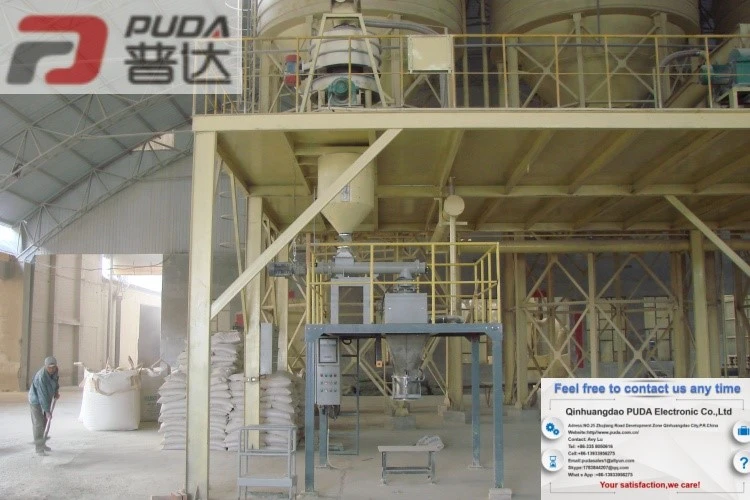
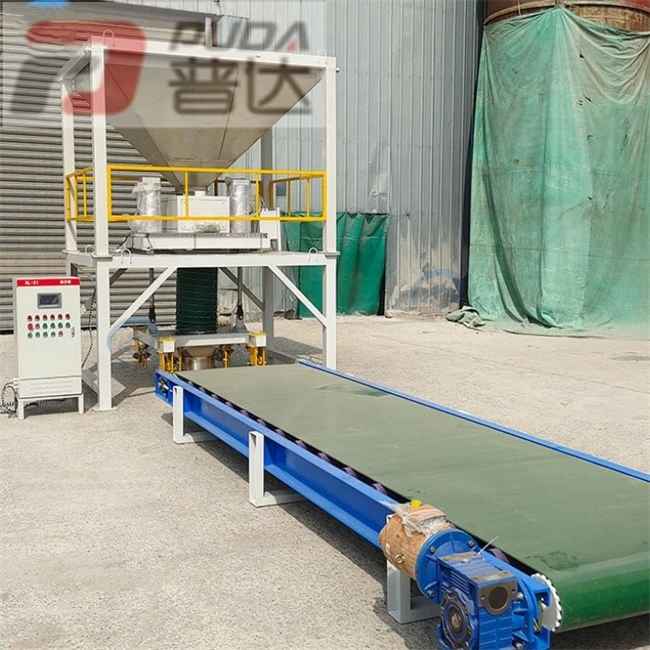
機器の使用時間が長くなると、いくつかの主要コンポーネントの磨耗が吊り下げバッグの安定性に直接影響します。
フックとブラケットの変形: 機器は重い物質の衝撃に長時間さらされるため、金属製のフックや耐荷重ブラケットがわずかに変形することがあります。-この変形により接触面が滑らかでなくなり、サスペンションのフィット感に影響を与えます。定期的に機器を停止して、耐荷重コンポーネントを検査することをお勧めします。-変形が検出された場合は、適時に修正または交換する必要があります。
2. 締結部品の緩み:サスペンション機構の各部を接続しているボルトやナットは、日々の振動により徐々に緩むことがあります。これにより、サスペンション システム全体の幾何学的位置にわずかな変化が生じる可能性があります。機器のメンテナンススケジュールに合わせて締めることをお勧めします。
3. 空気圧コンポーネントの故障: 装置がバッグ吊り下げ補助としてシリンダーに依存している場合、エアパイプ内の漏れやソレノイドバルブの反応の鈍さにより、クランプ動作が弱くなっているように見えます。このような問題を解決するには、エアシステムの点検が有効です。
Ⅲ.空気圧および供給系統の異常
袋詰めに空気圧制御を使用する装置では、安定した空気の供給が非常に重要です。
• 空気圧不足:工場全体の供給圧力が変動したり、フィルター減圧弁の設定が間違っていると、駆動部の動力が不足し、包装袋をしっかりと固定できなくなります。
・エア経路の閉塞:エア配管内に過剰な水の滞留や不純物が存在すると、エアの流れが悪くなり、シリンダの移動速度やクランプ力に影響を与える場合があります。
IV.包装袋(ストラップ)そのものの要素
場合によっては、問題は機械にあるのではなく、梱包材の固有の違いにある場合があります。
ストラップの長さの不均等:同じロットのトン袋の場合、4 本のストラップの長さに大きな差があると、対称の吊り下げ点で吊り下げたときにバッグの底部が傾き、力のバランスが崩れます。
2. サスペンション ベルトの耐摩耗性の低下: 一部の劣悪なサスペンション ベルトは、機器のサスペンション ポイントとの繰り返しの摩擦により擦り切れたり、薄くなったりする傾向があり、その結果、最大耐荷重能力が低下します。-。
3. 縫製強度の違い:ストラップとバッグ本体の接続部分の縫製糸が弱いと、力が加わると切れてバッグ全体が脱落する可能性があります。
V. メンテナンスとトラブルシューティングの提案
トン袋包装機を円滑に稼働させるために、次の対策を推奨します。
• 定期検査: 機器の検査チェックリストを作成します。各機械を始動する前に、サスペンション機構、留め具、圧力計の測定値を確認してください。
• 標準操作手順トレーニング: すべてのオペレーターが正しい袋詰めおよび吊り下げ手順を十分に習得できるようにします。
• 予備部品の管理: 摩耗しやすい空気圧コンポーネントや金属フックについては、故障時に迅速に交換できるように適切な量の予備部品を確保し、ダウンタイムを削減する必要があります。
上記の分析側面を通じて、トン袋包装機に袋がしっかりと取り付けられない理由をより明確に理解できたと思います。-通常、特定の問題をそれぞれ詳細に調査することで、機器のパフォーマンスを効果的に向上させることができます。


